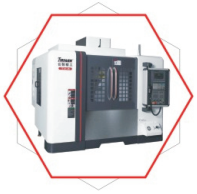
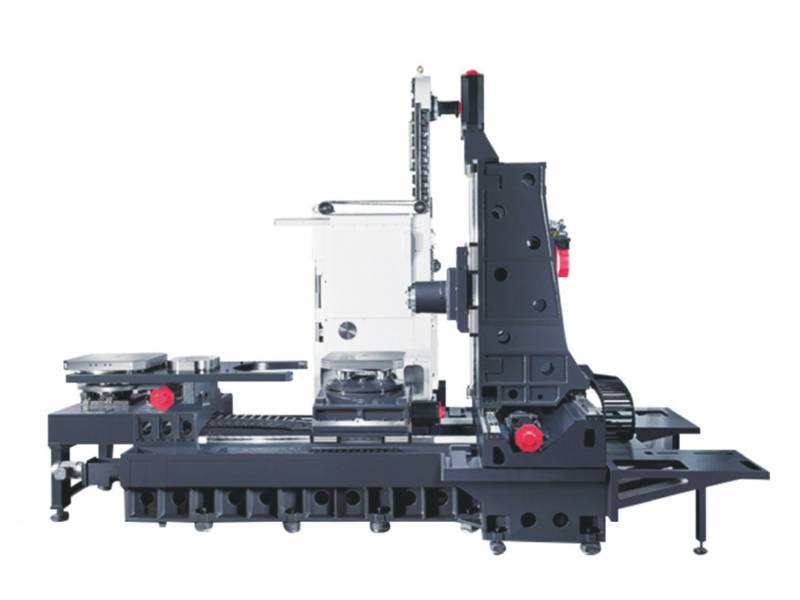
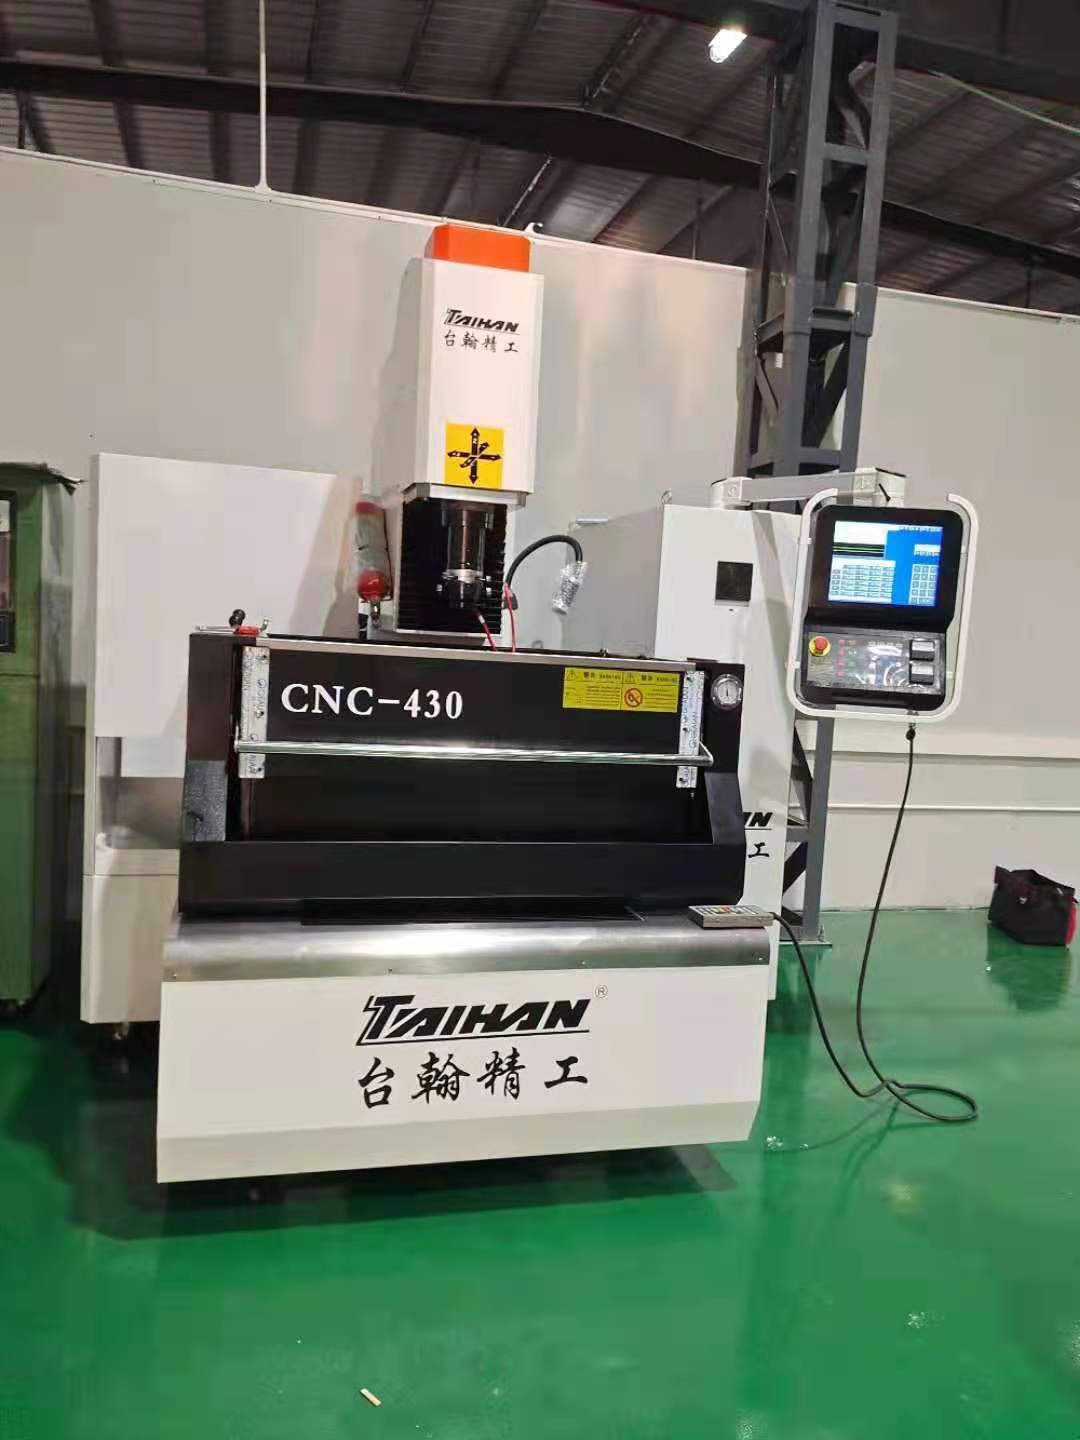
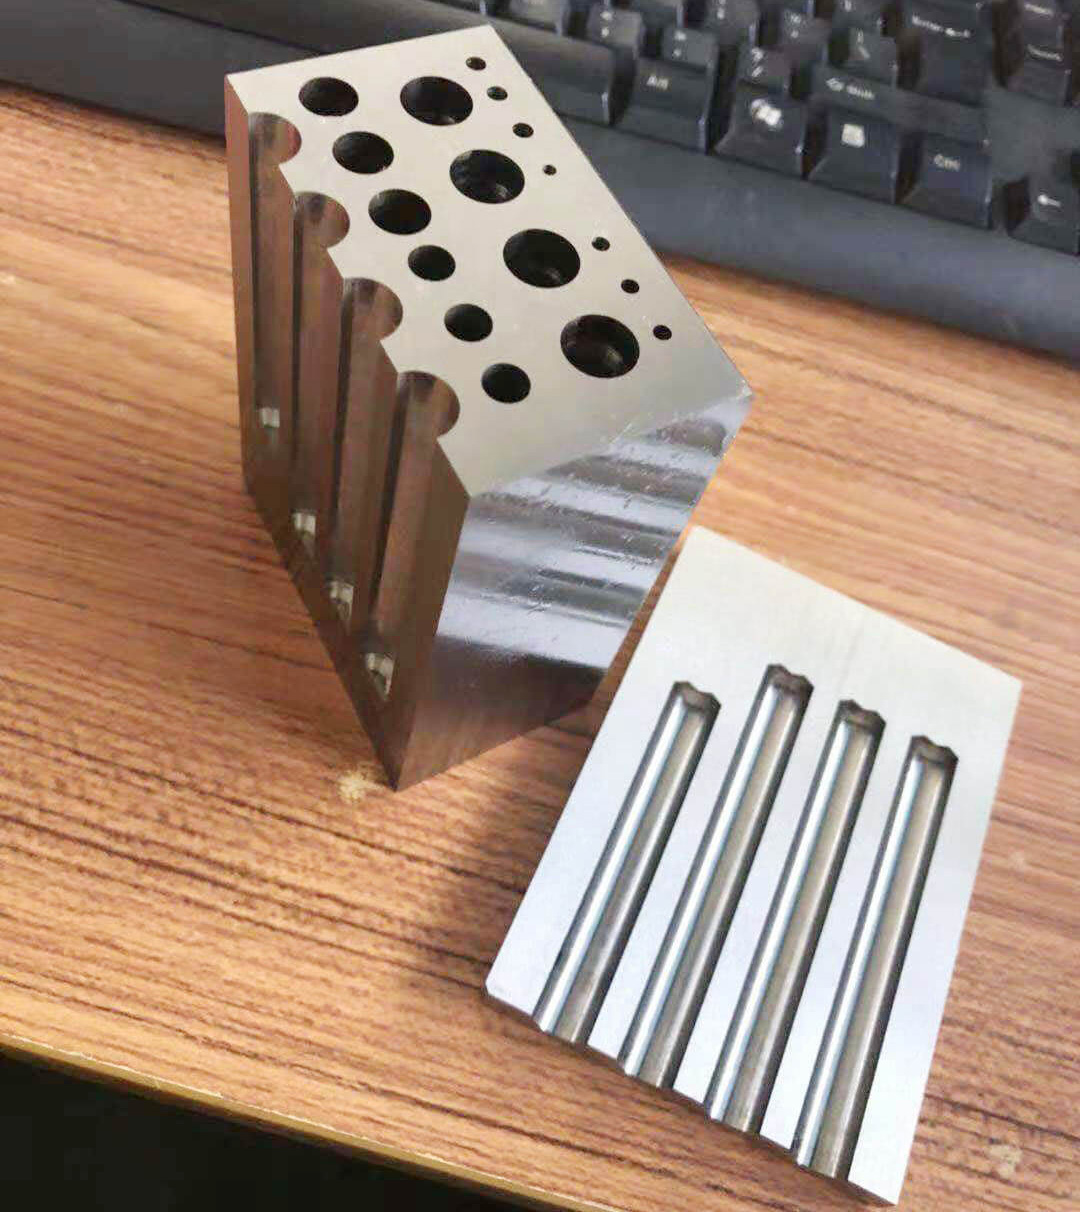
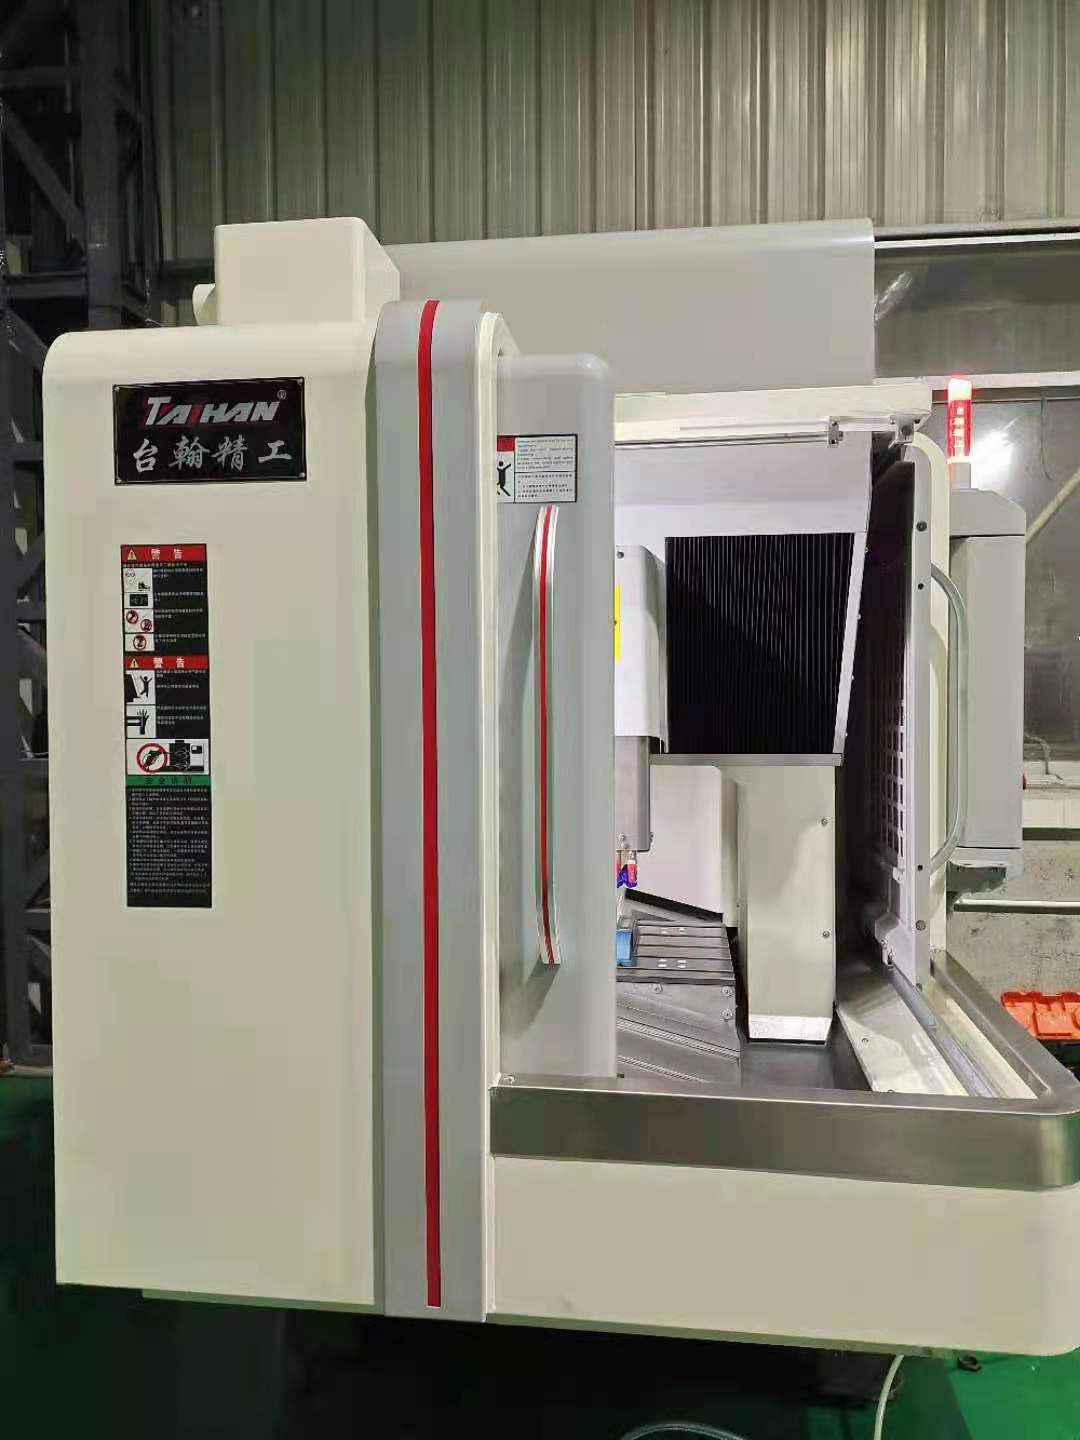
廣東臺翰深孔鉆廠家專業定制生產加工中心深孔鉆動力頭,價格實惠、質量保障,歡迎來電咨詢合作!

聯系電話
立式加工中心解決方案 臥式加工中心優勢 CNC加工中心背景
立式深孔鉆設備 臥式深孔鉆制造 模具鉆孔機介紹 臺翰精工機械優勢 電腦鑼背景
廣東臺翰精工機械 鉆攻機設備 精雕機聯系電話 雕銑機背景
CHOOSE OUR 6 REASONS

選擇我們的6大理由

高效率

高效率

比同行業機床速度快2-3倍。
4種支撐

4種支撐

雙缸支撐+雙導軌支撐,精度更高、更穩定、速度更快。
強大的液壓控制

強大的液壓控制

排屑更順暢,不斷鉆頭。
納米級過濾系統

納米級過濾系統

不堵鉆頭,油泵不壞。
高精密檢測精度

高精密檢測精度

垂直精度達0.01mm。
雄厚的實力

雄厚的實力

質量有保證,用著更放心。

加工中心深孔鉆動力頭廠家

COMPANY
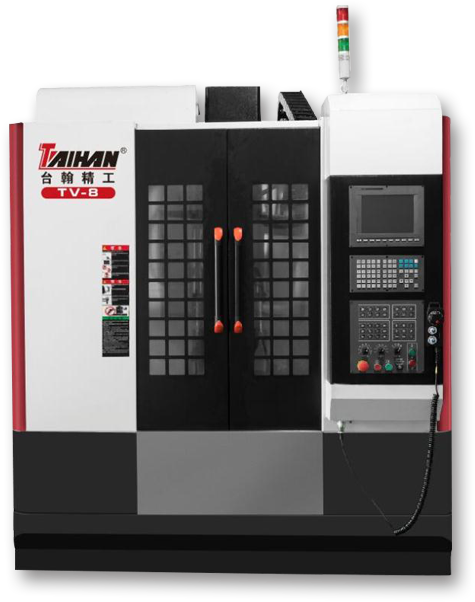
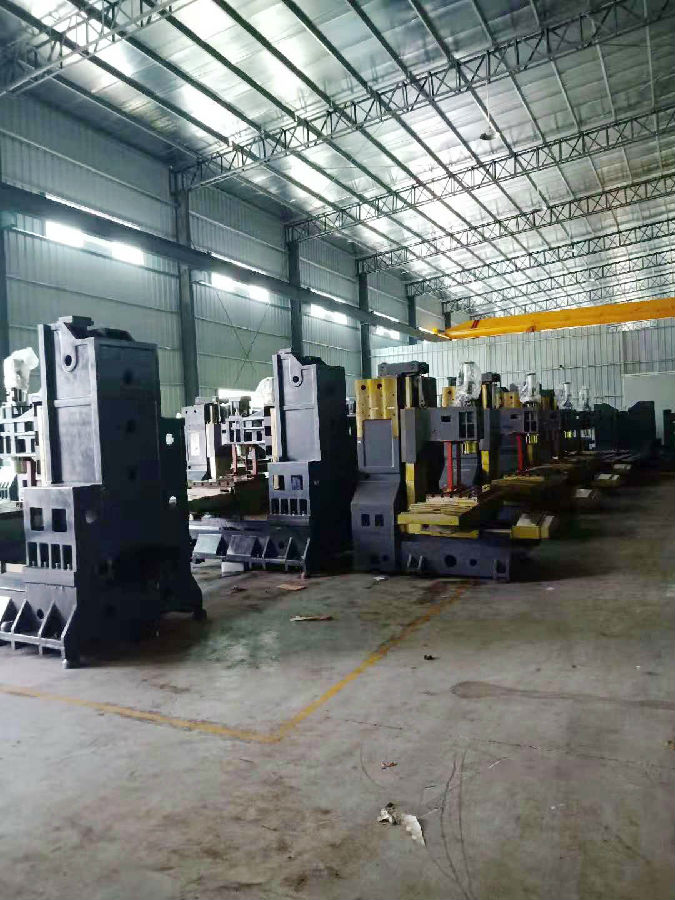
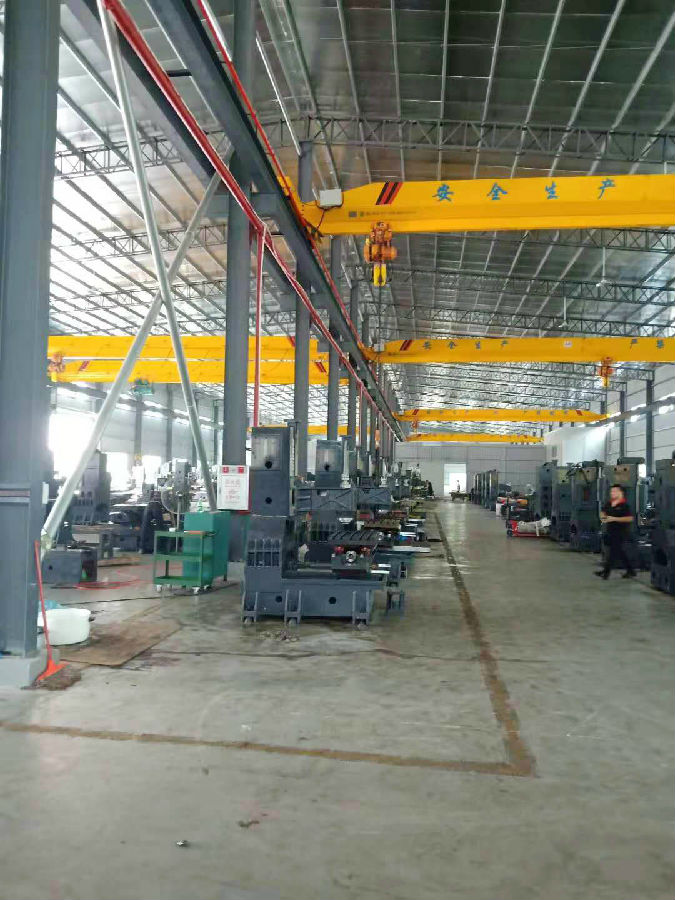
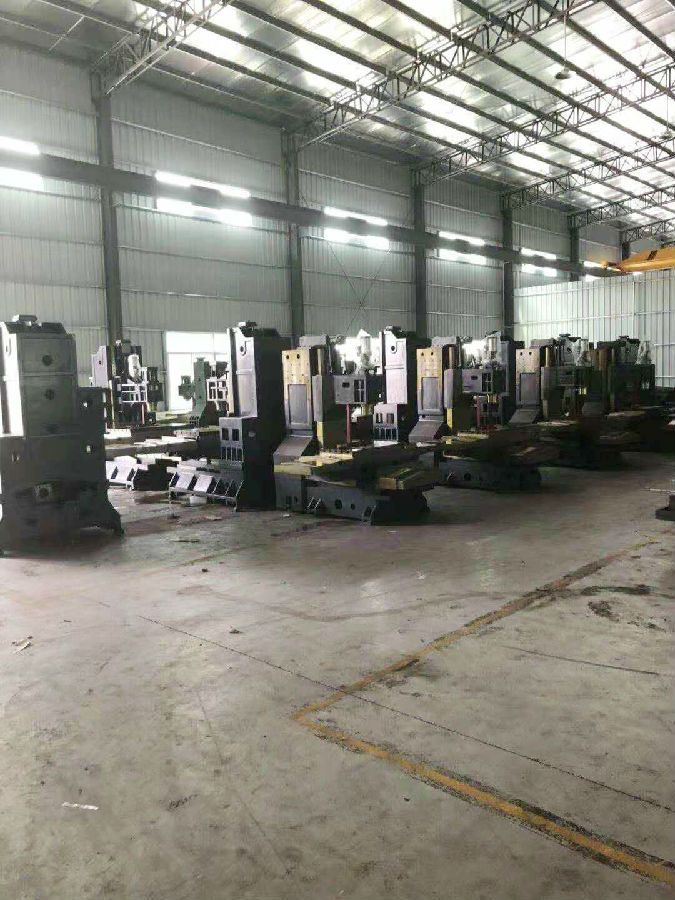
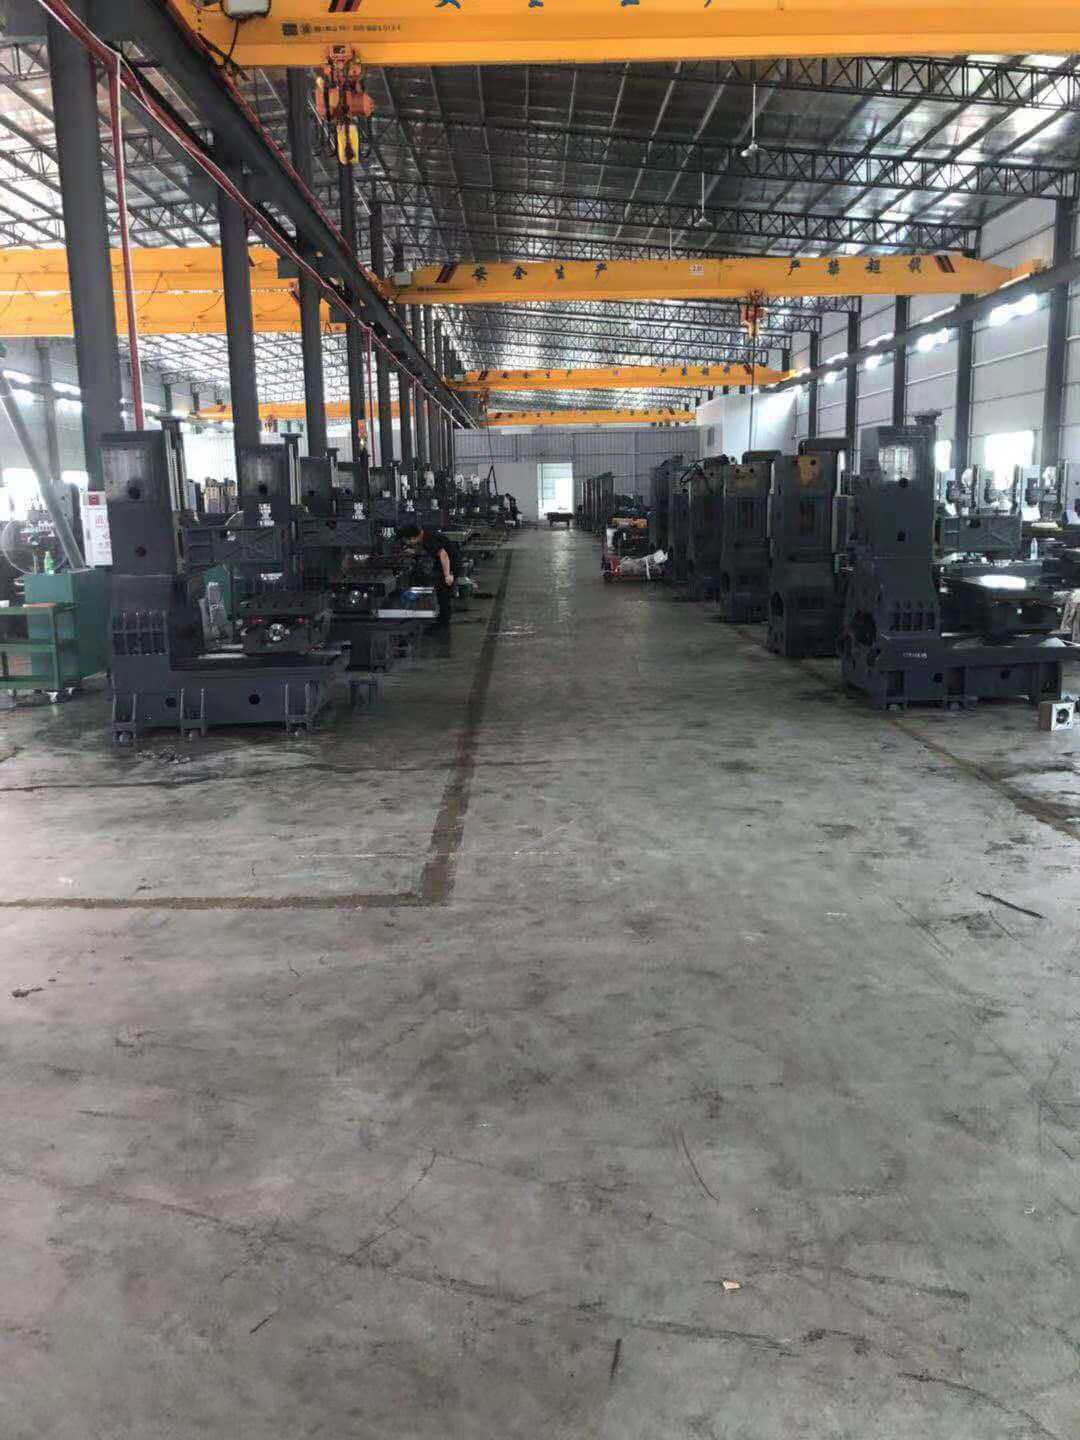
廣東臺翰精工機械科技有限公司座落于世界制造業名城一一東莞,依托雄厚的技術及研發實力于2018年初成立,是一家集研發、生產 、銷售及服務為一體的專業化加工中心深孔鉆動力頭制造企業。
早在2015年公司創始人團隊,就以德國、日本、臺灣數控技術為基礎,聘請國內外深小孔行業專家設立研發部門,致力于為客戶提供優質的深小孔加工設備及整體解決方案。經過多年的不斷創新與技術升級,公司的加工中心深孔鉆動力頭已可以實現微米級精度的生產制造,贏得了廣大 客戶的認可與信任,成功服務多家國內外知名的企業。
公司圍繞實現制造業強國戰略目標(中國制造2025),乗承自主科學研制,勇于追求卓越理念,不斷研發加工中心機床行業所需的高精、高效設備 ,為國家經濟建設出份微薄之力。

新聞資訊

NEWS
  • 30

    2021-07
    雕銑機不僅應用范圍廣,加工出來的效果也非常好,因此很多人為了節省成本會想到用它一臺機器作其它機器所能做的事情,比如做精光模具到底行不行?
  • 16

    2019-07
    模具深孔鉆深孔加工孔徑縮小原因:1.鉸刀外徑尺寸設計值偏小;2.切削速度過低,進給量過大;3.鉸刀主偏角過小;切削液選擇不合適;4.刃磨時鉸刀磨損部分未磨掉,彈性恢復使孔徑縮小;5.鉸鋼件時,余量太大或鉸刀不鋒利,易產生彈性恢復,使孔徑縮小以及內孔不圓,孔徑不合格。模具深孔鉆深孔加工孔徑縮小解決辦法:1.更換鉸刀外徑尺寸;2.適當提高切削速度;3.適當降低進給量;4.適當增大主偏角;5.選擇潤滑性能好的油性切削液;6.定期互換鉸刀,正確刃磨鉸刀切削部分;7.設計鉸刀尺寸時,應考慮上述因素,或根據..
  • 29

    2019-03
    今天小編給大家介紹大型深孔鉆的特點供參考,希望能幫到你。  1.整機鑄件采用高品質米漢納鑄鐵,并經過時效處理,使鑄件組織均勻穩定,剛性高,穩定性好。  2.三軸采用進口高剛性、高精度絲桿,加工時提供更強大扭力,更加耐用。  3.三軸采用進口高剛性、重負荷、高速度..
  • 23

    2021-09
    鉆攻兩用機是一種非常好用的設備,但是因為比較麻煩,所以很多人不知道它應該怎么用,這對我們來說是不太方便的,誰也不想花錢購買的設備不能用。
  • 31

    2019-07
    深孔鉆鏜床購買在設備的加工精密度和智能可操作性,以及設備的各種零配件等等,但是,初學者們不知道該怎樣選擇優質的深孔鉆鏜床,下面小編就還大家一起來了解下選擇優質的深孔鉆鏜床需要注意的事項。1、臥室床決定鏜孔加工的精密度,工作原理以循環和潤化為主,從主軸軸承、傳動齒輪、滾動軸承以及潤滑脂管的使用上決定設備性能指標和使用壽命。主軸軸承均為鍛打工藝,傳動齒輪為德國磨齒機機磨,滾動軸承采用優質的,潤滑脂管為標準配置空調銅管,有廠家使用鐵、鋁、塑料等材質,潤滑脂管易毀壞,直接造成臥室床傳動齒輪缺乏潤滑脂產生..
  • 26

    2019-07
    立式數控深孔鉆是一種用于深孔加工的機床,具有高速、準確、穩定的深孔加工特點。 廣泛應用于模具制造、機械制造、汽車制造等行業。下面小編在這分享給大家立式深孔鉆的保養維護注意事項,希望可以幫到您!1、立式數控深孔鉆操作間門開關、防撞開關等安全性維護保養設備要一切正常投入應用,不可隨便拆卸。2、每一次接入深孔鉆床電柜電源總開關以前,檢查穩壓器輸出工作電壓是否為380V,三相電是否均衡,若有異常現象不可接入數控機床開關電源。3、每日生產加工鉆孔以前要求運行暖機程序流程。必需時要求全行程安排中移動數控車床..
  • 14

    2018-07
  • 11

    2019-10
    您在購買了金剛石鉆孔機后是否遇到不會使用的問題呢?它的具體操作流程是什么?鉆孔機在使用過程中出現鉆偏的主要原因又有哪些?相信這是困擾大家
  • 23

    2018-09
    我們在用深孔鉆加工時,孔徑會出現各種問題,不同的異常有不同的原因造成,經常會遇到表面質量太粗糙,鉆孔中加工孔表面質量不佳,太粗糙等問題,下面臺翰精工為大家分享造成質量不佳的主要原因1、刃口有積屑瘤2、排屑不順暢導致切屑堵塞3、鉆頭徑向圓跳動大4、刀柄精度..
  • 15

    2018-07
FACTORY QUALIFICATION工廠資質
分享
電話
服務電話:
13556750742
七次郎在线视频