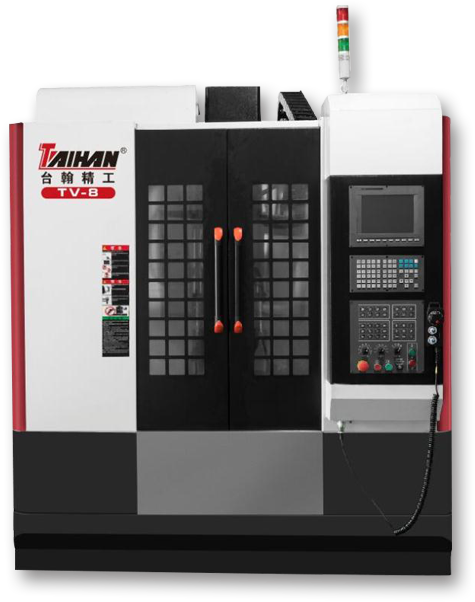
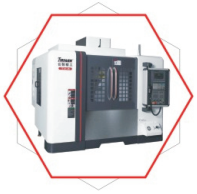
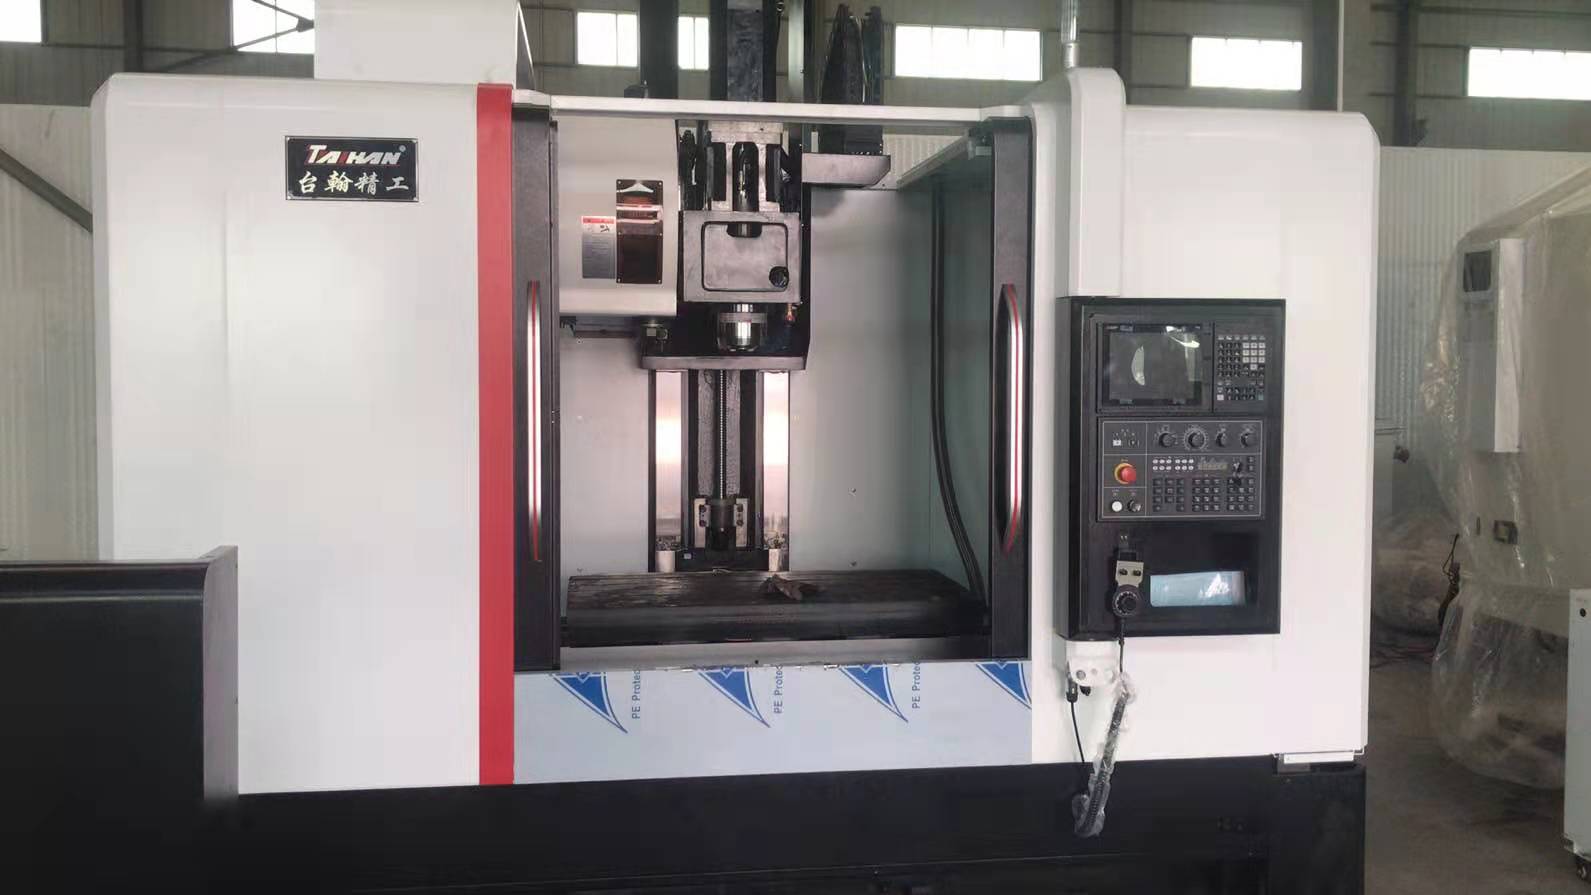
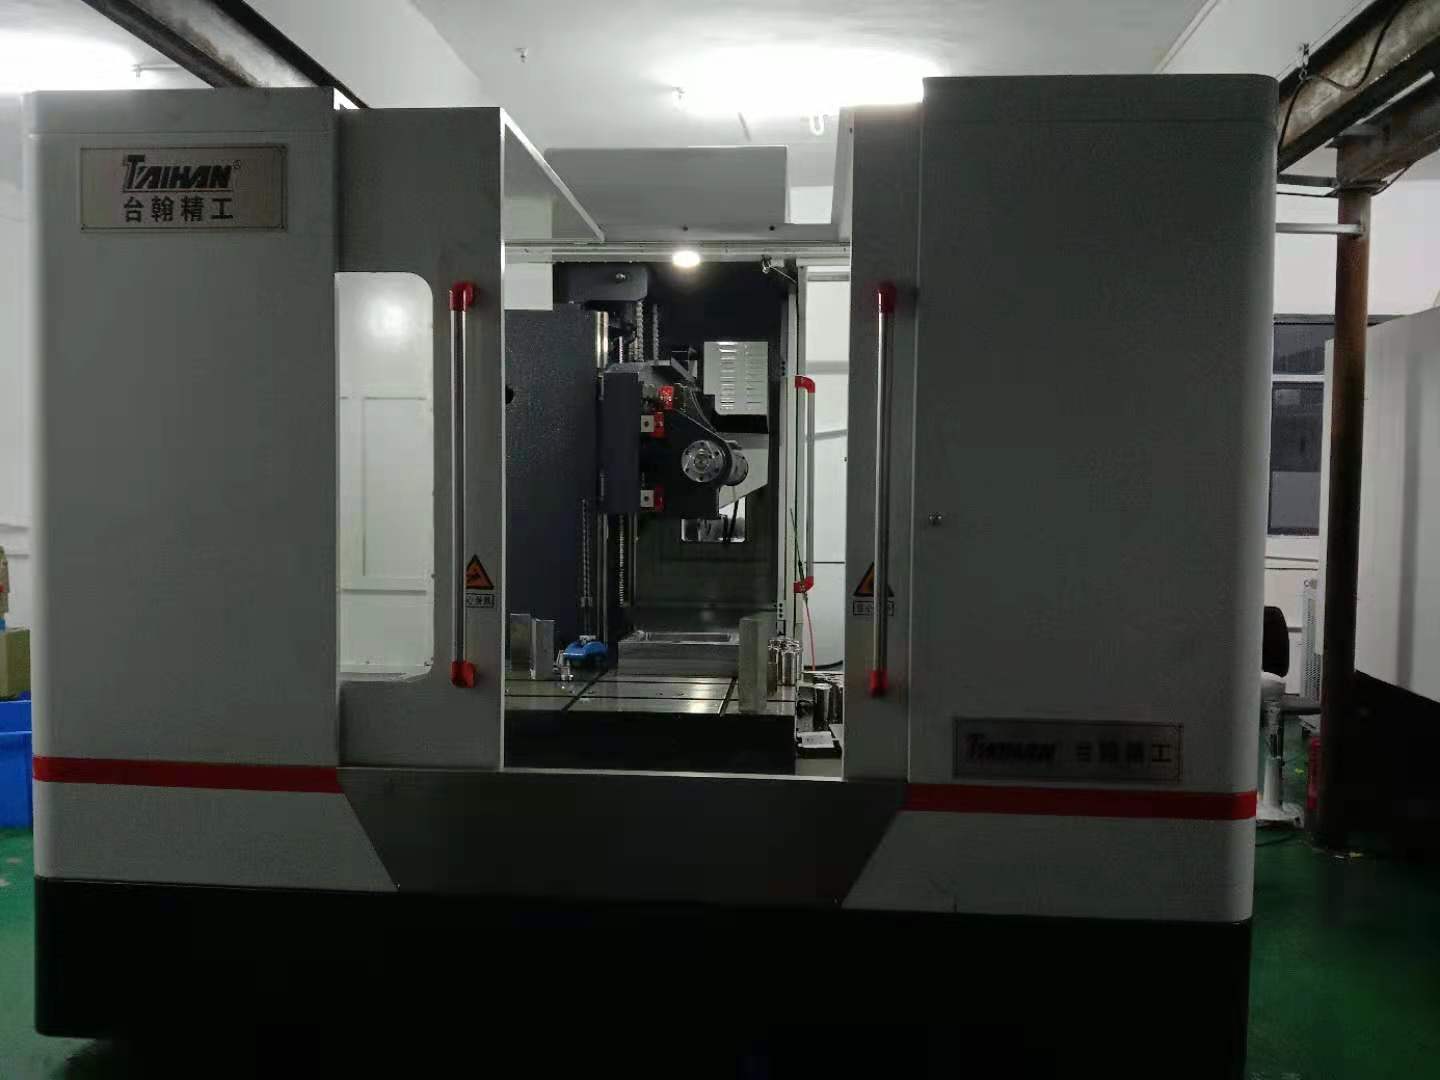
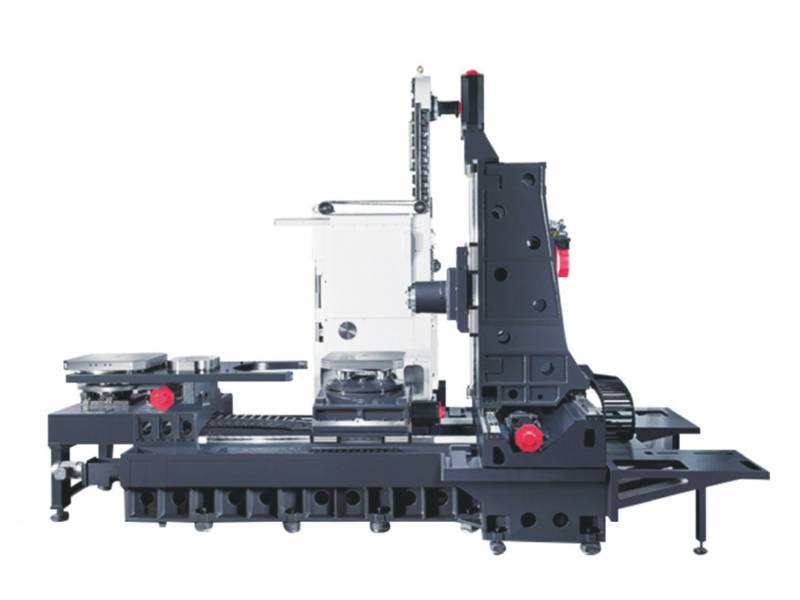
廣東臺翰深孔鉆廠家專業定制生產寧夏數控深孔鉆,價格實惠、質量保障,歡迎來電咨詢合作!

聯系電話
立式加工中心解決方案 臥式加工中心優勢 CNC加工中心背景
立式深孔鉆設備 臥式深孔鉆制造 模具鉆孔機介紹 臺翰精工機械優勢 電腦鑼背景
廣東臺翰精工機械 鉆攻機設備 精雕機聯系電話 雕銑機背景
CHOOSE OUR 6 REASONS

選擇我們的6大理由

高效率

高效率

比同行業機床速度快2-3倍。
4種支撐

4種支撐

雙缸支撐+雙導軌支撐,精度更高、更穩定、速度更快。
強大的液壓控制

強大的液壓控制

排屑更順暢,不斷鉆頭。
納米級過濾系統

納米級過濾系統

不堵鉆頭,油泵不壞。
高精密檢測精度

高精密檢測精度

垂直精度達0.01mm。
雄厚的實力

雄厚的實力

質量有保證,用著更放心。

寧夏數控深孔鉆廠家

COMPANY
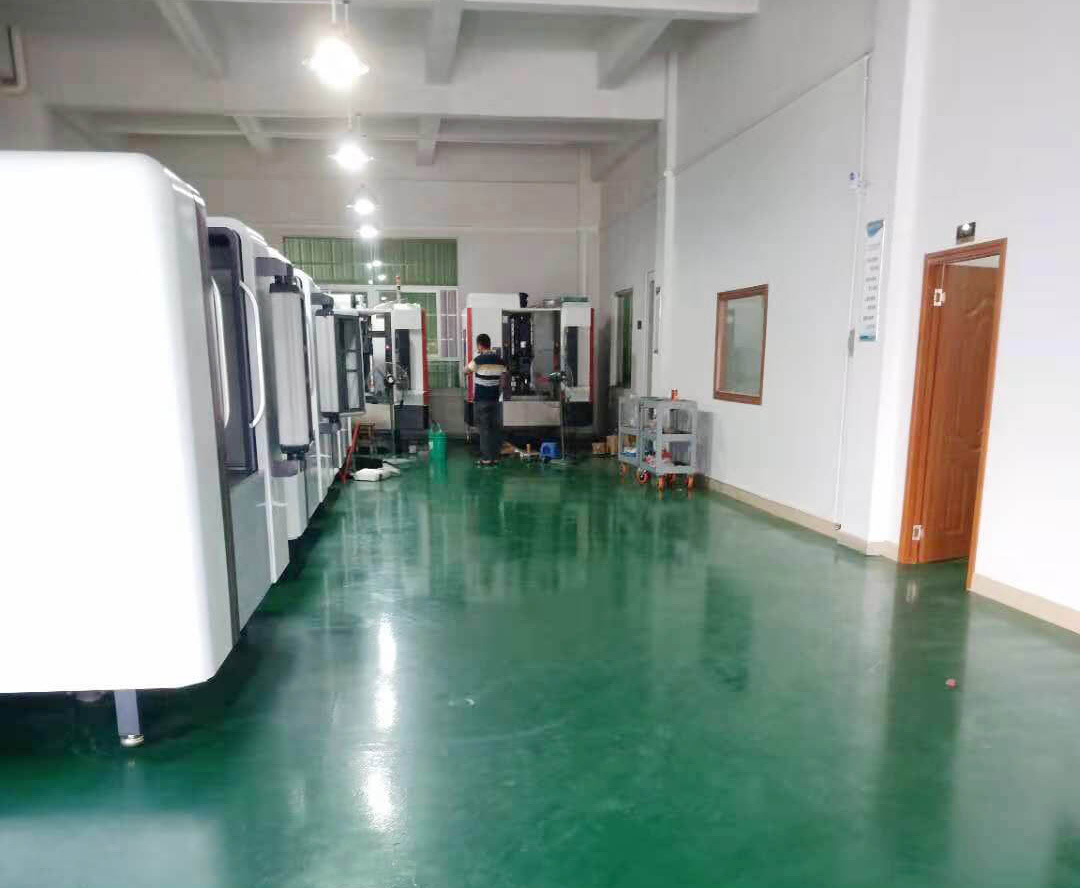
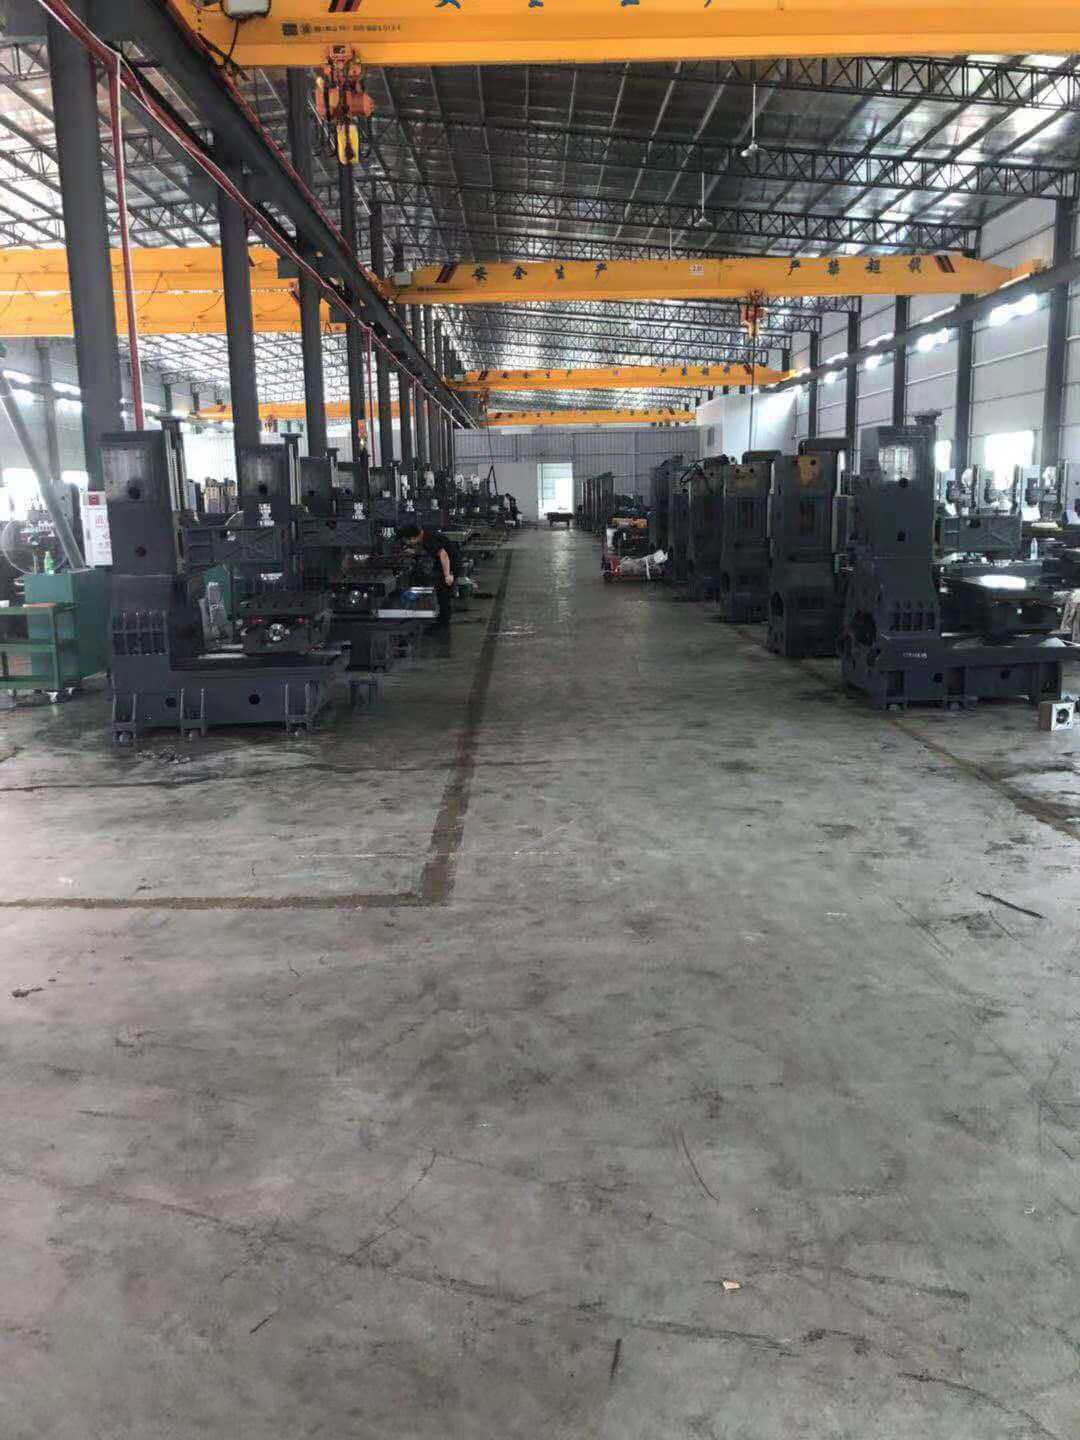
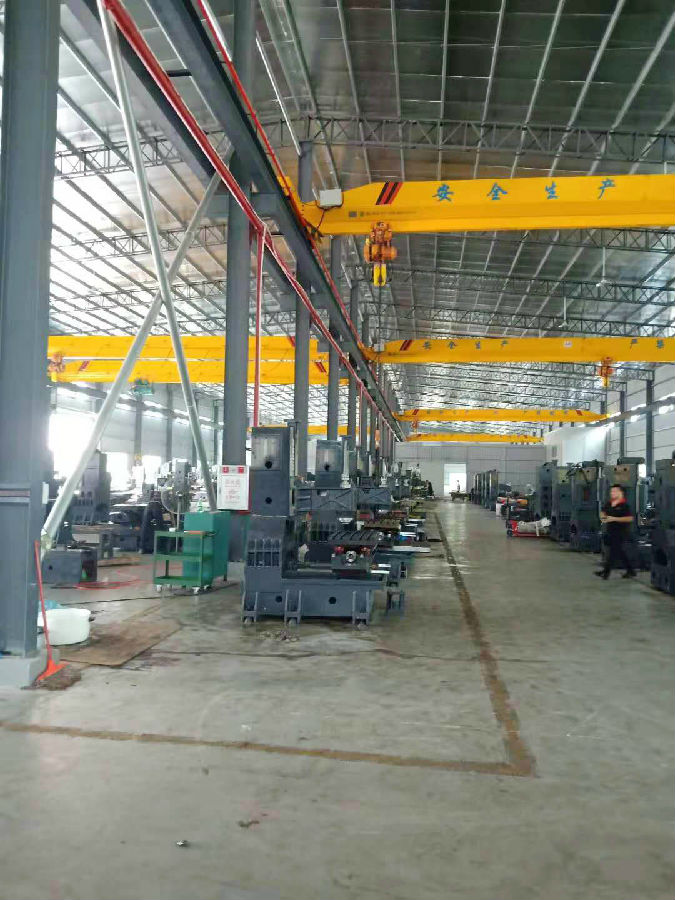
廣東臺翰精工機械科技有限公司座落于世界制造業名城一一東莞,依托雄厚的技術及研發實力于2018年初成立,是一家集研發、生產 、銷售及服務為一體的專業化寧夏數控深孔鉆制造企業。
早在2015年公司創始人團隊,就以德國、日本、臺灣數控技術為基礎,聘請國內外深小孔行業專家設立研發部門,致力于為客戶提供優質的深小孔加工設備及整體解決方案。經過多年的不斷創新與技術升級,公司的寧夏數控深孔鉆已可以實現微米級精度的生產制造,贏得了廣大 客戶的認可與信任,成功服務多家國內外知名的企業。
公司圍繞實現制造業強國戰略目標(中國制造2025),乗承自主科學研制,勇于追求卓越理念,不斷研發加工中心機床行業所需的高精、高效設備 ,為國家經濟建設出份微薄之力。

新聞資訊

NEWS
  • 07

    2018-09
    數控鉆攻機的鉆孔與攻絲有何不同?說起數控鉆攻機大家就會想到這是一款鉆孔與攻絲(工具:絲攻或絲錐)一體機的自動化設備,自動化鉆孔攻絲一體機的設備可以達到鉆孔攻絲一體操作
  • 13

    2018-07
    ?熱處理變形帶來的困難是非常多的,比如在做后續工序及機械加工時會因變形過大而導致產品報廢,增加制作成本,其實熱處理變形是比較常見的,我們能做的是控制變形范圍,盡量不影響生產、增加加工成本。下面東莞臺瀚機械為大家分享熱處理變形的控制方法介紹
  • 27

    2019-05
    深孔鉆床保養注意事項:  1、深孔鉆床操作室門開關、防撞開關等安全維護裝置要正常投入運用,不得隨意拆開。   2、每次接通深孔鉆床電柜電源開關之前,查看穩壓器輸出電壓是不是為380V,三相是不是平衡,若有反常不得接通機床電源  3、每天加工鉆孔之前需求運轉暖..
  • 14

    2018-07
  • 16

    2020-05
    現在的車床可以說是應用非常廣泛,不僅在原有的基礎上能工作,還能用作其它的用途,非常的方便,在車床上鉆深孔有啥好辦法?
  • 10

    2019-04
    數控機床與普通機床相比,加工精度更高,具有非常穩定的加工質量。因此,對于操作人員的素質要求較高,尤其是在減震裝置方面,應注意以下的使用方法:  1、將所需墊鐵放入機床地腳孔下、螺桿穿入內,用螺母夾持地腳,放置螺母與機床接觸。  2、機床水平后,旋緊螺平..
  • 23

    2019-07
    深孔鉆切削油就是說針對深孔加工而研發的特別的金屬加工油,應用高效率極壓劑的磨擦改進劑,使被鉆削表層上產生裁切抗壓強度低反映膜,降低鉆削摩擦阻力。深孔加工的特性是散熱標準不太好,切削油的冷卻實際效果不容易充分發揮,數控刀片損壞快,鉆頭易斷。為提升冷卻實際效果,提升切削油的滲透性和排屑性,減少發熱值,減少數控刀片支撐點部分的磨擦。下面小編帶大家具體來了解下深孔鉆切削油性能特點。深孔鉆切削油性特性特性1、深孔鉆切削油帶有硫,氯極壓添加劑能合理地避免金屬材料表面煅燒,降低數控刀片損壞,延長機械設備使用壽..
  • 20

    2018-07
    在深孔加工中,由于其良好的芯片分離效果、平滑的切屑、加工效率高、加工精度高,使得在交錯齒孔內的深孔鉆削技術得到了廣泛的應用。然而,在傳統的深孔鉆削中,在錯誤的牙齒內進行芯片去除存在一些不足
  • 02

    2019-09
    鉆頭斷裂的原因:鉆頭使用壽命短的原因:
  • 13

    2019-07
    深孔鉆是一款專門用于加工深孔的鉆頭,其可分為外排屑和內排屑兩類,下面小編帶大家來了解下深孔鉆常見問題分析及解決方法。一,孔表面粗糙1.切屑粘結:降低切削速度;避免崩刃;換用極壓性高的切削液,并改善過濾情況;提高切削液的壓力、流量。2.同軸度不好:調整機床主軸與鉆套的同軸度;采用合適的鉆套直徑。3.切削速度過低,進給量過大或不均勻:采用合適的切削用量。4.刀具幾何形狀不合適:改變切削刃幾何角度與導向塊的形狀二,孔口呈喇叭形同軸度不好:調整機床主軸、鉆套與支承套的同軸度;采用合適的鉆套直徑,及時更換..
FACTORY QUALIFICATION工廠資質
分享
電話
服務電話:
13556750742
七次郎在线视频